


Doux
Doux
Doux
Doux
Doux
Doux
Doux
Doux
Doux
Le moulage du plexiglas se forme à chaud – et le choix du matériau passe avant tout
Le plexiglas, nom commun de la feuille acrylique PMMA, est un thermoplastique qui devient souple lorsqu'il est chauffé et conserve sa nouvelle forme après refroidissement. Cette propriété unique en fait l’un des matériaux les plus indulgents pour les projets de formage pratiques, des pare-brise et présentoirs de motos aux diffuseurs d’éclairage personnalisés et aux protections de machines. La méthode de moulage en elle-même n'est pas compliquée : chauffer la tôle, la façonner sur une forme, la laisser refroidir. La partie qui cause la plupart des échecs est le choix du mauvais matériau ou le fait de pousser la température en dehors de la fenêtre de sécurité. Donc, avant d’utiliser un pistolet thermique, décidez du type d’acrylique dont vous avez réellement besoin. Les pièces typiques comprennent les présentoirs de point de vente, les protections contre les éclaboussures de machines, les couvercles de lampes et les fenêtres de protection — toutes des formes qui commencent comme une feuille plate et acquièrent leur géométrie grâce à la chaleur.
Pour tout projet de moulage, la distinction entre moulage et extrudé compte plus que la marque. L'acrylique coulé offre une clarté optique et une résistance chimique légèrement meilleures, mais la feuille extrudée a généralement une épaisseur plus constante et se ramollit plus uniformément, ce qui en fait le matériau le plus facile à plier et à former. Si vous construisez un panneau incurvé unique ou un prototype d'enceinte, commencez par un feuille de PMMA extrudé transparent de qualité optique ; il vous offre un comportement de formage stable et une surface finie propre. Pour une comparaison plus approfondie des deux voies de production, notre Guide des matériaux PMMA couvre les propriétés que vous devez vérifier avant de commander.
 Lumière extrudée transparente en PMMA de qualité optique, haute luminosité, large application, G Gentle est un fournisseur et un fabricant de plaques de guidage de lumière extrudées transparentes en PMMA de qualité optique à large application à haute luminosité, vente en gros... Voir le produit →
Plages de température réellement importantes pour l’acrylique
L'acrylique ne fond pas soudainement comme la crème glacée ; il passe par une étape de ramollissement. En dessous d'environ 100 °C, il est encore vitreux et se fissurera ou se fissurera s'il est forcé dans un virage. La fenêtre de formage pratique se situe entre 150 °C et 180 °C (environ 300 à 355 °F). Dans cette plage, la feuille peut être pliée, drapée ou formée sous vide sans perdre sa qualité de surface. Au-dessus de 190 °C, des bulles et un blanchiment apparaissent à mesure que le matériau commence à se dégrader. Différents fournisseurs citent des chiffres légèrement différents, mais le principe est le même : former au milieu de la fenêtre et maintenir la chaleur uniforme.
La fenêtre de formage en pratique
Maintenez la feuille à la température cible suffisamment longtemps pour que la chaleur pénètre dans toute l'épaisseur, puis travaillez rapidement pendant qu'elle est encore souple. Un thermomètre infrarouge élimine les incertitudes : pointez-le vers la surface de la feuille et attendez que la lecture se situe à l'intérieur de la fenêtre de formage avant de commencer à plier. Une surface qui semble prête n’est pas la même chose qu’une plaque chauffée à cœur, et c’est là que la plupart des tentatives des amateurs échouent.
Pourquoi l'épaisseur change les calculs
Un matériau plus épais emmagasine plus de chaleur et a besoin de plus de temps pour atteindre la température de formage. Une feuille de 2 mm peut être prête en quelques minutes, tandis qu'une feuille de 6 mm peut nécessiter plusieurs minutes de chauffage constant. Le fait de presser une feuille épaisse produit une surface molle et un noyau encore rigide – le résultat est un bord plié avec des fissures de contrainte. La même logique s'applique aux bandes chauffantes : augmentez le temps de chauffe avec l'épaisseur, et vérifiez que la zone ramollie est suffisamment large pour le rayon de courbure souhaité.
| État | Température | Que se passe-t-il |
|---|---|---|
| Transition vitreuse | ~105 °C | La feuille commence à ramollir mais résiste toujours à la flexion |
| Fenêtre de formage | 150-180 °C | Gamme idéale pour le pliage, le drapage et le formage sous vide |
| Surchauffe | Au-dessus de 190 °C | Bulles, blanchiment et dommages permanents à la surface |
Trois méthodes fiables pour mouler du plexiglas
Choisissez la méthode en fonction de la forme dont vous avez besoin, et non en fonction de ce qui semble impressionnant. Les angles vifs nécessitent un chauffage des conduites ; les courbes douces nécessitent un chauffage sur toute la surface ; les pièces profondes et reproductibles nécessitent un formage sous vide.
Courbure de ligne pour des coins nets et nets
Une bande chauffante ou un pistolet thermique focalisé chauffe une bande étroite de la feuille. Une fois cette bande ramollie, pliez la feuille à l’angle cible et maintenez-la jusqu’à ce qu’elle refroidisse. Étant donné que l'acrylique reprend légèrement sa forme après refroidissement, pliez-le de quelques degrés ; avec de la pratique, vous apprendrez quelle est l'épaisseur de votre tôle et la largeur de votre élément chauffant. La technique produit des coins nets à 90 degrés sans chauffer le reste de la pièce, c'est pourquoi elle reste la norme pour les présentoirs, les caches d'éclairage et les pare-brise de moto.
Formation de drapé pour courbes et dômes
Pour une forme incurvée, chauffez la feuille entière dans un four ou sous une large source infrarouge, puis posez-la sur un moule – un cerf en bois, un moule à mousse ou même un bol de cuisine. La gravité et une légère pression font le travail. La feuille refroidit dans le contour du moule et une toupie nettoie les bords. Pour des courbes plus profondes, laissez la feuille s'affaisser sous son propre poids avant le contact ; le forcer vers le bas alors qu'il est encore trop froid crée de fines taches dans les coins.
Formage sous vide pour pièces complexes et reproductibles
Le formage sous vide tire une feuille chauffée vers le bas sur un moule détaillé en utilisant la pression atmosphérique, reproduisant bien mieux les nervures, les contre-dépouilles et les surfaces texturées que le formage manuel. C'est la méthode utilisée pour les boîtiers d'équipement, les composants automobiles et les capots de protection – et c'est là que le processus cesse d'être un passe-temps et commence à nécessiter un outillage et un contrôle de température appropriés. Une fois cette étape atteinte, la tolérance sur l’épaisseur du matériau devient critique ; notre guide des feuilles de plastique pour les applications de signalisation et LED explique pourquoi l'acrylique à jauge contrôlée se comporte de manière beaucoup plus prévisible que les chutes des magasins d'artisanat.
| Méthode | Idéal pour | Équipement | Résultat typique |
|---|---|---|---|
| Cintrage de ligne | Angles vifs, caissons, pare-brise | Bande chauffante ou pistolet thermique focalisé | Des virages nets et droits |
| Formation de drapé | Panneaux courbes, dômes, auvents | Four ou radiateur infrarouge plus moule | Courbes composées lisses |
| Formage sous vide | Parties profondes, nervures, détails texturés | Forme sous vide et moule | Pièces de production reproductibles |
Étape par étape : drapage formant un panneau de plexiglas sur un moule
Commencez avec une feuille propre et sèche et un moule pouvant résister à la température de formage. Le bois et les mousses haute température fonctionnent bien ; les stratifiés et les surfaces vernies peuvent coller. Retirez les deux films protecteurs avant de chauffer.
- Coupez la feuille acrylique à peu près aux dimensions voulues avec une scie ou une découpeuse CNC, en laissant une petite marge pour la coupe.
- Préchauffer le four à 160 °C (320 °F) et placer la feuille sur un plateau plat recouvert de papier antiadhésif.
- Chauffez jusqu'à ce que la feuille s'affaisse sous son propre poids et soit flexible lorsqu'elle est testée avec un doigt ganté - généralement quelques minutes pour une feuille de 2 à 4 mm.
- Soulevez la feuille chaude sur le moule et laissez-la se déposer sur le contour en appuyant doucement du centre vers l'extérieur.
- Maintenez la pièce jusqu'à ce qu'elle refroidisse en dessous d'environ 60 °C ; un refroidissement trop rapide crée un stress interne et ensuite un craquelage.
- Coupez les bords, puis poncez et polissez la ligne de coupe si le bord est visible.
Deux rappels pratiques : portez des gants résistants à la chaleur chaque fois que vous manipulez de l'acrylique chaud et maintenez la zone de travail aérée. Le PMMA libère de petites quantités de vapeur lorsqu'il chauffe ; aux températures typiques des amateurs et aux temps d'exposition courts, le risque est faible, mais l'air pur est une habitude non négociable.
Cinq erreurs qui ruinent la plupart des travaux de moulage acrylique
La plupart des pièces défectueuses échouent des cinq mêmes manières. Apprenez à les reconnaître avant de gaspiller une feuille.
- Surchauffer la surface alors que le noyau reste froid. L'extérieur bouillonne et blanchit tandis que l'intérieur est encore rigide, produisant une courbure faible et fissurée.
- Forcer un pli en dessous de la température de formage. Le résultat est une fissuration sous contrainte – de fines fissures blanches qui apparaissent au niveau de la ligne de pliage, parfois seulement quelques jours plus tard.
- Chauffage inégal sur toute la feuille. Les points chauds provoquent des déformations et des courbes déséquilibrées qui ne peuvent pas être corrigées une fois le matériau refroidi.
- Sauter le film protecteur ou utiliser le mauvais agent de démoulage. Les matériaux de moulage et les revêtements peuvent adhérer à l'acrylique chaud.
- Refroidissement trop rapide. Les pièces refroidies instantanément supportent davantage de contraintes internes et sont sujettes aux fissures lors du détourage ou du perçage.
Quand un fabricant professionnel bat l'atelier
Le moulage DIY a du sens pour un prototype ou une pièce unique. Mais dès que la pièce nécessite des performances optiques – une plaque de guidage de lumière qui répartit la lumière uniformément, un diffuseur avec un voile spécifié ou une qualité ignifuge pour un luminaire commercial – les exigences changent. Une feuille qui varie de quelques dixièmes de millimètre est acceptable pour un présentoir et inutile pour un panneau rétroéclairé. Même un atelier bien équipé ne peut pas contrôler la consistance d'un lot à l'autre, l'indice de jaunissement ou l'indice de retardateur de flamme. Les acryliques ignifuges, par exemple, doivent être testés et documentés selon des classifications spécifiques, et un échange de résine non documenté peut modifier la façon dont une pièce se forme, vieillit et brûle.
Chez Suzhou Gentle, les mêmes lignes d'extrusion de PMMA de qualité optique qui produisent notre feuille transparente alimentent également notre gamme de produits de formage sous vide construit pour les clients industriels. Nous contrôlons la formulation, le calibre et la qualité de surface en interne, et la production est soumise à un système de gestion de la qualité ISO 9001. Cela signifie que nous pouvons fournir la qualité acrylique appropriée et la transformer en couvercles, boîtiers, diffuseurs et composants de guidage de lumière avec des tolérances documentées. Si votre projet entre en production, évaluez les options de matériaux et la capacité de formage avant de vous engager dans un processus manuel.
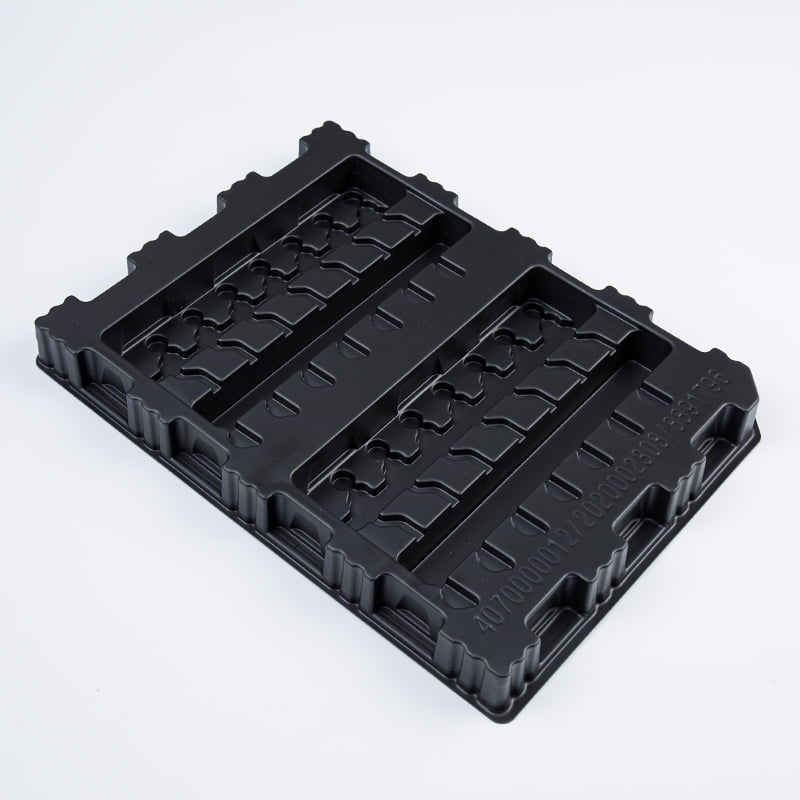 Fournisseurs de feuilles de plastique de formage sous vide, produits en plastique de formage sous vide personnalisés Suzhou Gentle Photoelectric Technology Co., Ltd. prend en charge les produits en plastique de formage sous vide personnalisés, les fournisseurs de feuilles de plastique de formage sous vide et... Voir le produit →
Le moulage du plexiglas est véritablement accessible : maîtrisez la température, respectez l’épaisseur et choisissez un matériau aux propriétés cohérentes. Ces trois facteurs séparent une courbe nette d'un rejet fissuré et bouillonnant.


